XLS
품질
SPC 관리도 양식 (X̄-R)
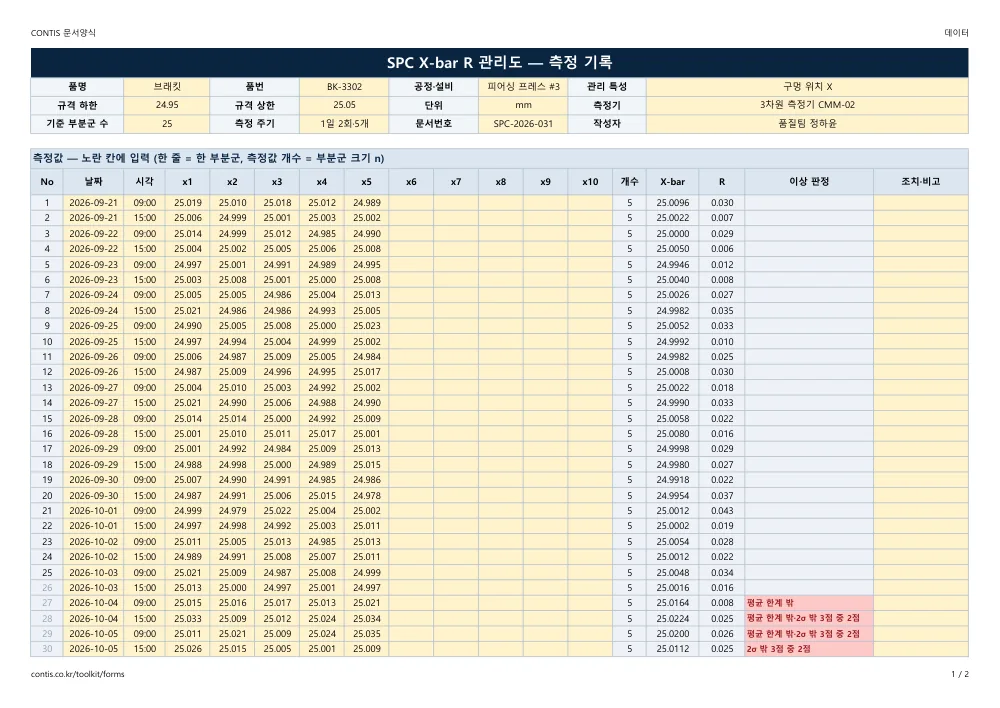
제조 공정의 계량형 데이터를 부분군 단위로 기록하고 평균과 산포의 변동을 추적하는 X-bar R 관리도 양식입니다. 부분군 평균과 범위를 계산해 관리한계선을 산출하고 공정이 통계적 관리상태에 있는지 판정합니다. 이상원인 발생 시점을 조기에 포착해 공정 안정성을 유지하는 데 사용됩니다.
무료 회원 전용 관련 계산기·도구 →
양식에 들어 있는 것
- 시트 4개
- 자동 계산 수식
- 그래프 3개
- 작성 예시 포함
- 인쇄 맞춤 · 입력 칸 외 보호


시트 구성
- 데이터부분군 측정값 입력(최대 50개 부분군 × 10개). 평균·범위·이상 판정이 자동으로 나옵니다.
- 관리도X-bar 관리도와 R 관리도, 관리한계 요약, 이상 신호 개수.
- 공정능력Cp·Cpk·Pp·Ppk·예상 불량률과 판정, 히스토그램.
- 기준표관리도 상수(A2·D3·D4·d2)와 판정 기준. 수정하지 않습니다.
자동으로 계산되는 것
- 부분군별 측정 개수·평균(X-bar)·범위(R), 부분군 크기 n 자동 인식, 상수 A2·D3·D4·d2 자동 선택
- X-bar 관리도와 R 관리도의 중심선·관리상한·관리하한(기준 부분군으로 계산)
- 이상 판정 5가지: 평균 한계 밖, 범위 한계 밖, 9점 연속 한쪽, 6점 연속 상승·하강, 2σ 밖 3점 중 2점
- 공정능력: 군내 σ(R-bar/d2)·전체 σ, Cp·Cpk·Pp·Ppk, 예상 불량률 ppm, 실제 규격 밖 개수와 판정
- 히스토그램 구간·도수(규격 밖 구간은 다른 색)
그래프
- X-bar 관리도 — 부분군 평균·관리한계·이상 신호 표시
- R 관리도 — 부분군 범위·관리한계
- 히스토그램 — 전체 측정값 분포, 규격 밖 구간 빨간색
노란 칸에 작성 예시가 들어 있습니다. 예시를 지우고 쓰면 계산 · 그래프가 그대로 따라옵니다.
근거 · 보존 · 심사에서 보는 것
- 근거
- ISO 9001:2015/2026 9.1.1(모니터링 · 측정 · 분석), IATF 16949 9.1.1.1(제조 공정 모니터링 — 공정 연구 · 공정 능력, 안정 · 능력 부족 때 대응 계획) · 9.1.1.2(통계 도구 선정) · 9.1.1.3(통계 개념 이해), KS Q ISO 7870-2(슈하트 관리도) · KS Q ISO 22514(공정 능력) · AIAG SPC 2판
- 구분
- 인증 필수(IATF 16949, 관리계획서에 SPC 로 정한 특성) · 고객 요구(특별특성 공정 능력 기준) — 법정 의무 없음.
- 보존
- 회사 기준(문서 · 기록 관리대장의 기록 보존 목록) — 보통 제품 양산 · 서비스 기간 + 1년. 고객 CSR 이 정하면 그 기간. 공정 변경 · 설비 수리 같은 큰 공정 사건 기록과 함께 보관.
- 심사에서 보는 것
- 관리계획서에 SPC 로 정한 특성에 관리도가 있는지, 관리 이탈점에 조치 기록이 있는지, 관리 한계를 언제 · 어떤 데이터로 계산했는지, 공정 능력이 고객 기준에 미달할 때 대응 계획, 작업자가 관리도를 읽을 줄 아는지
주요 구성 항목
- 부분군 번호 및 채취 시각
- 부분군 측정값 데이터
- 부분군 평균 X-bar
- 부분군 범위 R
- 중심선 CL 및 관리상한 UCL 관리하한 LCL
- 부분군 크기 n 및 관리도 계수
- 공정능력지수 Cp Cpk 산출란
- 이상원인 및 조치 기록란
작성·활용 팁
- 관리한계는 규격한계와 별개이며 공정 데이터로만 산출하고 규격을 관리선으로 혼동하지 말 것
- 부분군 크기는 보통 4에서 5개로 일정하게 유지하고 동일 조건에서 연속 채취해 부분군 내 산포를 최소화할 것
- 관리한계는 최소 20에서 25개 부분군의 데이터로 초기 산출하고 공정 변경이 있을 때 재계산할 것
- 점 하나가 관리한계를 벗어나는 경우뿐 아니라 연 추세 주기 등 비정상 패턴 규칙도 함께 판정할 것
관련 규격·표준
KS Q ISO 7870, KS A 3201, ISO 8258
자주 묻는 질문 (FAQ)
관리한계와 규격한계는 무엇이 다른가요
관리한계는 공정의 실제 데이터에서 산출되는 공정의 목소리로 공정이 안정한지를 판정하는 기준입니다. 규격한계는 고객 요구나 설계에서 정해지는 합격 판정 기준으로 서로 목적이 다릅니다. 관리도에는 관리한계를 그리며 규격한계를 관리선으로 사용하면 안 됩니다.
부분군 크기는 몇 개가 적절한가요
일반적으로 4개에서 5개를 권장하며 동일한 조건에서 짧은 시간 내 연속 채취합니다. 부분군 내에는 우연원인만 포함되고 부분군 간에 이상원인이 드러나도록 합리적 부분군을 구성하는 것이 핵심입니다.
관리한계는 언제 다시 계산해야 하나요
설비 교체 원자재 변경 작업 방법 변경 등 공정에 의도적 변화가 있을 때 재계산합니다. 이상원인을 제거한 뒤 안정된 데이터로 다시 산출하며 관성적으로 매번 갱신하지는 않습니다.
관리상태인데도 불량이 나오는 이유는 무엇인가요
관리상태는 공정이 안정적이고 예측 가능하다는 의미일 뿐 규격을 만족한다는 뜻은 아닙니다. 공정 산포가 규격 폭보다 크면 관리상태에서도 불량이 발생하므로 Cp Cpk 등 공정능력 평가를 병행해야 합니다.