사출기 적합성 점검 계산기 (Mold–Machine Fit Check)
금형 크기·샷 중량·제품 높이와 보유 사출기 사양(타이바 간격, 최소·최대 형두께, 사출 용량, 형개 스트로크)을 넣으면 사출기마다 타이바 통과, 형두께 범위, 샷 용량 활용률, 형개 거리, 형체력을 "기준 충족·미달"로 비교하고 가장 작은 충족 후보를 보여 줍니다.
계산 근거
타이바: 투입 방향 금형 치수 + 여유 ≤ 타이바 내측 간격. 형두께: 최소 ≤ 두께 ≤ 최대. 활용률 = (제품 + 러너 중량) ÷ 밀도 ÷ 최대 사출 용량, 참고 범위 25~65%(공개 자료 두 곳 일치값, 수정 가능). 필요 형개 거리 = 2 × 제품 높이 + 러너 추가 + 여유, 직압식 가용 거리 = min(스트로크, 최대 형판 간격 − 형두께).
이 도구가 업무에 도움이 됐나요?
의견 감사합니다.
자주 묻는 질문 (FAQ)
금형이 사출기에 들어가는지 무엇을 확인하나요?
여섯 가지를 봅니다. ① 금형이 타이바 사이를 지나가는지, ② 다른 방향 치수가 타이바 밖으로 나오는지, ③ 형두께가 최소·최대 형두께 사이인지, ④ 샷 부피가 사출 용량의 적정 비율인지, ⑤ 제품을 꺼낼 만큼 형이 열리는지, ⑥ 필요 형체력보다 사출기 형체력이 큰지입니다. 사출기 여러 대를 한 번에 비교합니다.
타이바 통과는 어느 방향으로 보나요?
금형을 크레인으로 위에서 내려 넣으면 금형 가로가 수평 타이바 사이(수평 내측 간격)를 지나야 합니다. 옆에서 밀어 넣으면 세로가 수직 타이바 사이를 지납니다. 투입 방향 치수에 사내 여유를 더해 비교하고, 다른 방향 치수가 타이바 간격보다 크면 형판 크기를 확인하도록 "검토 필요"로 표시합니다.
샷 용량 활용률 25~65%는 어디서 왔나요?
공개 자료 두 곳(Improve Your Injection Molding의 사출 용량 계산 안내, Plastics Technology의 배럴 용량 기사)이 같은 범위를 제시합니다. 너무 작으면 수지가 배럴에 오래 머물러 열화될 수 있고, 너무 크면 가소화가 고르지 않을 수 있다는 취지입니다. 수지와 사내 기준에 따라 하한·상한을 바꿔 쓰세요.
샷 부피는 어떻게 계산하나요?
샷 부피(cm³) = (제품 합계 + 러너 중량) ÷ 수지 밀도입니다. 사출기 사양서의 사출 용량은 보통 이론 부피(cm³)이므로 부피끼리 비교합니다. 고체 밀도를 넣으면 부피가 실제보다 작게 나와 활용률이 낮게 보입니다. 수지 제조사 물성표의 용융 밀도를 넣으면 더 가깝습니다.필요 형개 거리는 왜 제품 높이의 두 배인가요?
2판 금형에서 제품은 코어에 붙어 나오므로, 먼저 제품 높이만큼 열려야 코어 쪽 제품이 캐비티를 벗어나고, 다시 제품 높이만큼 공간이 있어야 제품이 빠집니다. 그래서
2 × 제품 높이 + 러너·스프루 추가 + 여유로 계산합니다. 3판 금형은 러너 취출 거리를 "러너 추가"에 넣으세요.직압식과 토글식은 형개 거리 계산이 다른가요?
토글식은 형개 스트로크가 형두께와 관계없이 정해져 있습니다. 직압식은 최대 형판 간격에서 형두께를 뺀 값이 실제로 열 수 있는 거리입니다. 표의 "최대 형판 간격" 칸을 채우면 직압식으로 보고
min(스트로크, 최대 형판 간격 − 형두께)를 씁니다. 비워 두면 토글식으로 봅니다.필요 형체력은 어디서 구하나요?
사출 형체력·사출기 톤수 계산기에서 투영면적과 캐비티 압력으로 구한 값을 넣으세요. 비워 두면 형체력은 비교하지 않습니다. 캐비티 수에 따른 금형비·상각 비교는 금형 캐비티·상각비 최적화에서 할 수 있습니다.
이 도구에서 빠진 점검 항목은 무엇인가요?
노즐 구 R·로케이트링 지름, 이젝터 로드 위치, 가동판 허용 금형 중량, 코어 풀러·핫러너 제어기 단자 수, 취출 로봇 동선은 넣지 않았습니다. 사출기 사양서와 따로 대조하세요. 설계 참고용 계산입니다. 최종 선정은 제조사 자료와 담당 기술자 검토를 거치세요.
생산 현장을 스마트하게
OEE·라인밸런싱·TPM을 데이터로 연결하는 스마트팩토리 구축, CONTIS가 설계부터 운영까지 지원합니다.
함께 보면 좋은 아티클
 교체는 빨라졌는데 수명은 아무도 안 쟨다 — 제조업 금형·치공구관리 직무 실무 5단계와 하루 업무제조업 금형·치공구관리 담당이 하루·한 주 동안 하는 일을 금형대장 정리부터 신규 제작·검수, 교체(셋업) 표준화, 샷수·수명 관리, 폐기·재설계 판단까지 5단계로 정리하고, 캐비티 수·공구수명·교체시간 같은 지표와 자주 터지는 문제, 표준화·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
 양산 첫 주에 불량이 쏟아진다 — 제조업 생산기술 직무 실무 5단계와 하루 업무제조업 생산기술(공정기술) 담당이 하루·한 주 동안 하는 일을 공정 설계부터 PFMEA·관리계획서, 설비·지그 준비, 시양산, 작업표준과 4M 변경관리까지 5단계로 정리하고, 택트타임·사이클타임·라인 밸런스 효율·직행률·셋업 시간 같은 지표, 다른 부서와의 연결, 자주 터지는 문제와 디지털·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
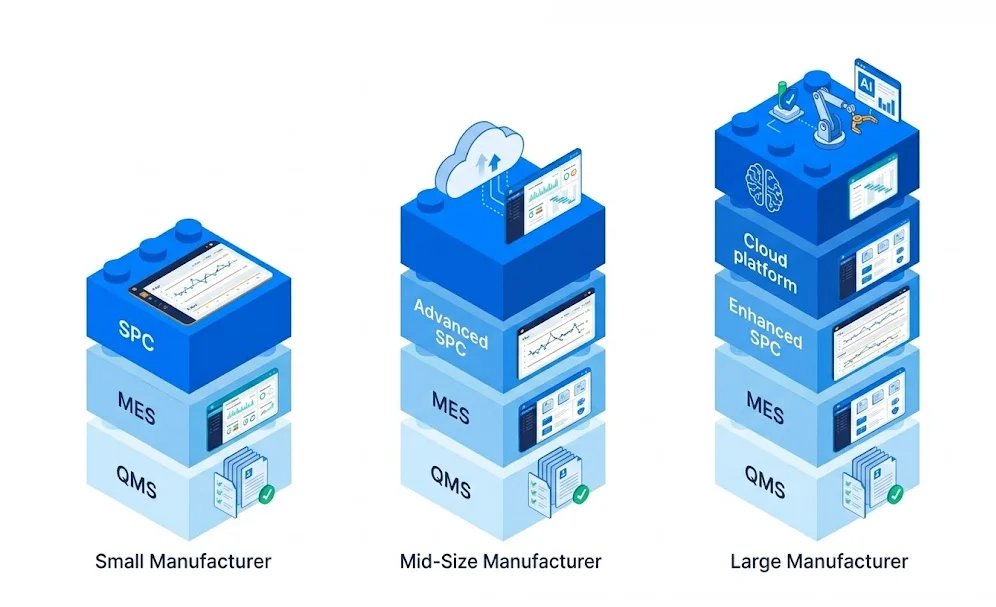 QMS vs MES vs SPC — 헷갈리지 않는 한 장 정리와 도입 순서제조업 디지털 전환에서 가장 자주 헷갈리는 세 시스템 QMS·MES·SPC의 차이, 범위, 데이터 흐름, 도입 우선순위를 한국 제조 현장 기준으로 정리. 산업·규모별 권장 조합과 흔한 오해 5가지까지.
실무 도구·자료 업데이트 받기
새 계산기·체크리스트와 스마트팩토리·제조혁신 실무 자료를 이메일로 보내드립니다. 언제든 수신거부할 수 있습니다.