계측기 선형성·편의 분석 (Gauge Linearity · Bias)
기준물별 참값과 반복 측정값을 입력하면 편의(Bias), 선형성 회귀선과 95% 신뢰구간, 기울기·절편 t검정 결과(AIAG MSA 방식 참고)를 자동 산출합니다. 엑셀 표를 그대로 붙여넣을 수 있습니다.
계산 근거
AIAG MSA 방식(참고) 선형성: 개별 편의(측정값 − 참값)를 참값에 최소제곱 회귀하고, 기울기·절편을 t(gm − 2, 0.975) 로 검정하며 회귀선의 95% 신뢰구간이 편의 0 을 포함하는지 봅니다. 기준물별 편의는 독립 표본 t검정(자유도 n − 1). %선형성 = |기울기| × 100, %편의 = |평균 편의| ÷ PV × 100.
함께 쓰는 양식
규격 원문이 아닌 실무 참고용 도구입니다. 인증·심사 판단은 인증기관과 규격 원문을 확인하세요.
이 도구가 업무에 도움이 됐나요?
의견 감사합니다.
자주 묻는 질문 (FAQ)
Linearity·Bias란?
측정시스템분석(MSA)에서 정확도를 평가하는 항목입니다.
Bias = 측정값 평균 − 참값 (치우침). Linearity = 그 편의가 측정 범위(하단~상단) 전체에 걸쳐 얼마나 변하는지. AIAG MSA 매뉴얼의 절차가 업계에서 널리 쓰이며, 이 도구는 그 방식을 참고했습니다.Linearity는 어떻게 계산하나요?
측정 범위를 대표하는 기준물(참값) 3~5점에 대해 각각 10회 이상 반복 측정하고, 참값 x 대 편의 y로 최소제곱 회귀
y = b0 + b1x를 적합합니다. Linearity = |기울기 b1| × 공정변동(PV), %Linearity = |b1| × 100이며, 기울기가 0에 가까울수록 범위 전체에서 편의가 일정한 좋은 게이지입니다.결과는 어떤 기준으로 나누나요?
AIAG MSA 방식은 %선형성에 고정 기준선을 두지 않고 가설검정으로 봅니다. ① 기울기 t = |a| / (s/√Σ(x−x̄)²) 와 ② 절편 t = |b| / (s·√(1/gm + x̄²/Σ(x−x̄)²)) 가 모두 t(gm−2, 0.975) 이하이고, 편의 0 직선이 회귀선의 95% 신뢰구간 안에 있으면 이 도구는 선형성·편의를 참고 기준 이내로 표시합니다. 기울기가 유의하면 참고 기준 초과(위험), 기울기는 괜찮지만 절편이나 기준물별 편의가 유의하면 주의로 표시합니다. 산포(정밀도)가 좋아도 편의(정확도)가 크면 개선 검토 구간으로 보세요. 측정시스템 승인 여부는 고객 요구사항과 사내 절차로 정합니다.
참값(Reference Value)은 어떻게 확보하나요?
상위 정밀도의 표준기·마스터 게이지로 측정하거나 교정기관 성적서 값을 사용합니다. 통상 측정기 분해능보다 10배 정밀한(10:1 규칙) 기준으로 참값을 정해야 Bias 추정이 유효합니다. 참값이 부정확하면 Bias·Linearity 판정 자체가 무의미해집니다.
Bias가 유의한지 어떻게 판단하나요?
각 기준점에서 편의 평균에 대해 t-검정을 수행해 신뢰구간이 0을 포함하는지 확인합니다(AIAG MSA 방식). 0을 포함하지 않으면 통계적으로 유의한 편의가 존재하는 것으로, 교정(calibration)이나 마모·설치 상태 점검이 필요합니다.
Gauge R&R과 Linearity·Bias는 무엇이 다른가요?
Gauge R&R은 측정 산포(반복성·재현성, 정밀도)를 평가하고, Linearity·Bias는 참값 대비 치우침(정확도)을 평가합니다. 산포가 작아도 편의가 크면 전수 오판이 가능하므로 MSA에서는 두 평가를 함께 봅니다.
선형성·편의 확인 뒤에는 무엇을 하나요?
MSA(Linearity·Bias + Gauge R&R) 결과가 참고 기준 이내인 측정시스템으로 수집한 데이터만 공정 분석에 사용해야 합니다. 이후 Cp/Cpk 공정능력으로 공정 능력을 평가하고 SPC 관리도로 상시 모니터링해야 결과를 신뢰할 수 있습니다.
편의 유형별로 어떤 보정을 검토하나요?
기울기가 유의하면 측정 범위에 따라 편의가 달라지는 것이므로 한 점 영점 조정으로는 풀리지 않고, 범위 양 끝 표준기로 2점(스팬) 교정을 검토합니다. 기울기는 유의하지 않은데 절편이 유의하면 범위 전체에 일정한 치우침이 있는 것이라 영점 조정이나 오프셋 보정을 먼저 봅니다. 특정 기준물 하나만 편의가 크다면 측정기보다 그 기준물의 참값 성적서와 측정 위치를 먼저 확인하세요.
품질 데이터를 경쟁력으로
SPC·FMEA·품질비용 관리를 넘어 AI 기반 품질 자동화가 필요하다면, CONTIS가 현장 도입까지 함께합니다.
함께 보면 좋은 아티클
 제조업 SPC 구축 완벽 가이드 — 데이터 수집부터 실시간 관리도까지 5단계 로드맵중소·중견 제조업의 SPC(통계적 공정관리) 구축 5단계 로드맵. KPC 선정, MSA 검증, 공정능력 평가, 관리도 설계, 운영·고도화까지 단계별 산출물·비용·일정·도구를 정리했습니다.
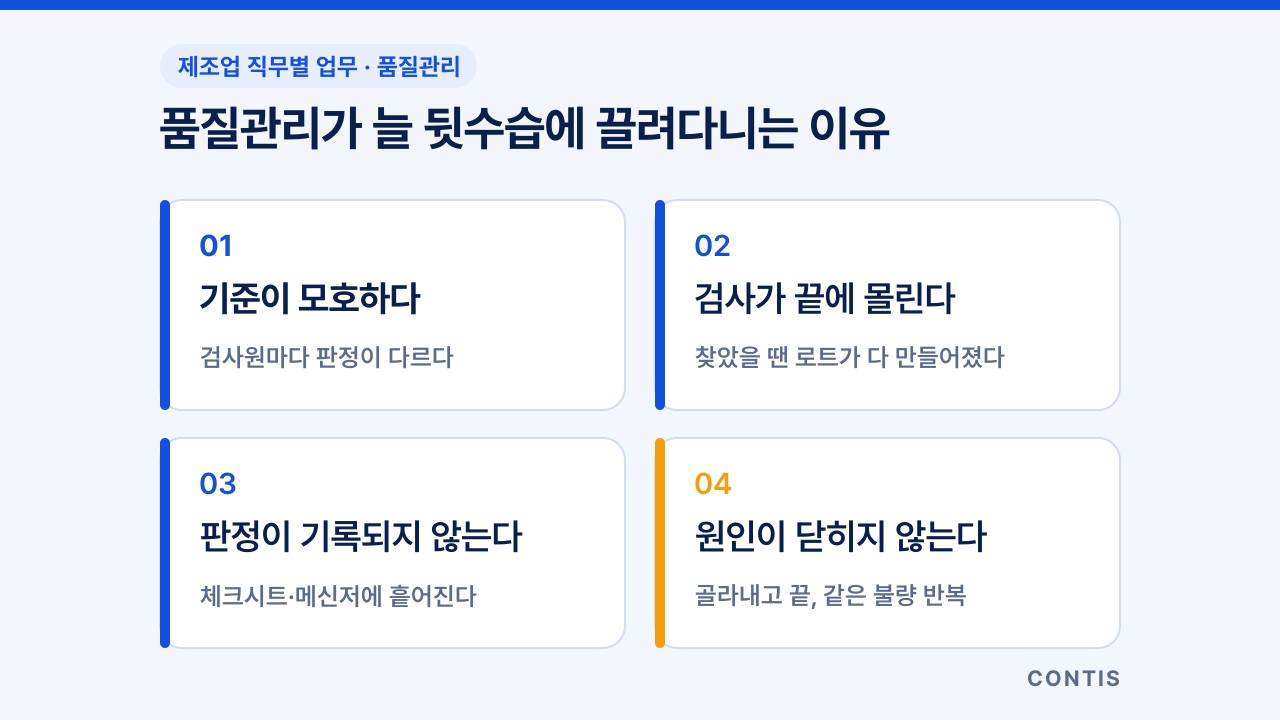 검사는 다 했는데 클레임이 온다 — 제조업 품질관리 직무 실무 5단계와 하루 업무제조업 품질관리 담당이 하루·한 주 동안 하는 일을 검사 기준 정하기부터 수입·공정·출하 검사, 부적합·클레임 대응까지 5단계로 정리하고, 쓰는 문서와 시스템, 성과 지표, ISO 9001·IATF 16949에서 꼭 알아야 할 요구사항, 자주 터지는 문제와 디지털·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
 PPAP가 한 번에 안 되는 이유 — APQP·PPAP·FAI 실무 5단계와 양산 안착신제품 PPAP·FAI가 반려되는 이유와, APQP 계획부터 공정 설계·양산 검증·제출·피드백까지 5단계, 현장에서 자주 터지는 문서만 APQP·CSR 누락 문제와 수기에서 디지털 APQP까지 로드맵을 중소·중견 자동차·항공 부품 실무자 관점으로 정리했습니다.
실무 도구·자료 업데이트 받기
새 계산기·체크리스트와 스마트팩토리·제조혁신 실무 자료를 이메일로 보내드립니다. 언제든 수신거부할 수 있습니다.