통계적 공차구간 계산기 (Statistical Tolerance Interval)
표본 평균·표준편차·표본 수(또는 원자료)와 신뢰수준·포함률을 넣으면 양쪽·한쪽 공차계수 k 와 공차구간을 계산하고, 규격과 비교해 기준 충족 여부와 규격 안에 드는 데 필요한 표본 수를 보여 줍니다. 규격 대비 공정능력 지수는 Cp/Cpk 공정능력 계산기에서 함께 보세요.
계산 근거
NIST/SEMATECH e-Handbook 7.2.6.3: 양쪽 공차계수 k2 = z_{(1+p)/2}·√(ν(1+1/N)/χ²_{1−γ,ν}) (Howe), 한쪽 공차계수 k1 = t′_γ(ν, δ = z_p√N)/√N (비중심 t, 수치적분). 공차구간 = 평균 ± k × 표준편차. 정규분포와 무작위 표본을 가정합니다.
이 도구가 업무에 도움이 됐나요?
의견 감사합니다.
자주 묻는 질문 (FAQ)
공차구간은 신뢰구간과 무엇이 다른가요?
신뢰구간은 모집단 평균 하나가 있을 범위이고, 공차구간은 모집단 개별 값의 일정 비율(포함률 p)이 들어갈 범위입니다. 표본 30개로 구한 평균의 95% 신뢰구간은 좁지만, "제품의 99% 가 들어갈 범위"를 95% 신뢰로 말하는 공차구간은 훨씬 넓습니다. 규격과 비교할 때는 공차구간을 씁니다.
"95/99" 같은 표기는 무슨 뜻인가요?
앞이 신뢰수준 γ, 뒤가 포함률 p 입니다. 95/99 공차구간은 "같은 방법으로 표본을 뽑아 구간을 만들면 그중 95% 의 구간이 모집단의 99% 이상을 덮는다"는 뜻입니다. 공정 밸리데이션 계획서나 고객 요구서에 95/95, 95/99, 99/99 처럼 조건이 정해져 있으면 그 값을 넣으세요.
공차계수 k 는 어떻게 계산하나요?
양쪽 구간은 NIST e-Handbook 7.2.6.3 의 Howe 방법 k2 = z_{(1+p)/2} × √(ν(1 + 1/N) / χ²_{1−γ,ν}), ν = N − 1 을 씁니다. 한쪽 구간은 비중심 t 분포로 k1 = t′_γ(ν, z_p√N)/√N 을 수치적분으로 정확히 구합니다. 표를 찾지 않고 계산식으로 바로 구하므로 표에 없는 N·γ·p 도 계산됩니다.
양쪽 구간과 한쪽 구간은 언제 쓰나요?
치수처럼 하한·상한 규격이 모두 있으면 양쪽 구간을 씁니다. 인장강도(하한만)나 불순물 함량(상한만)처럼 한쪽 규격만 있으면 한쪽 구간을 씁니다. 한쪽 구간의 k 는 같은 조건의 양쪽 k 보다 작습니다. 양쪽 구간의 한쪽 끝을 한쪽 규격과 비교하면 지나치게 보수적인 결과가 나옵니다.
표본 수를 늘리면 구간이 얼마나 좁아지나요?
표본이 많아질수록 k 는 무한 표본일 때의 정규분포 값(양쪽 95/99 이면 2.576)으로 줄어듭니다. 화면의 k 곡선에서 초록 점선(규격이 허용하는 k 한계) 아래로 내려오는 지점이 필요한 최소 표본 수입니다. k 한계가 무한 표본 값보다 작으면 표본을 아무리 늘려도 규격 안에 들어오지 않으니, 산포나 중심을 고쳐야 합니다.
데이터가 정규분포가 아니면 어떻게 하나요?
이 계산은 정규분포를 가정합니다. 원자료로 분포 적합도 검정을 먼저 해 보세요. 정규성에서 크게 벗어나면 로그 변환 같은 변환 뒤 계산하거나, 분포를 가정하지 않는 비모수 공차구간(필요 표본 수가 훨씬 많음)을 검토합니다.
Cpk 와는 어떻게 다르게 쓰나요?
Cpk 는 공정 산포 대비 규격 여유를 지수 하나로 보여 주지만, 표본 수에 따른 추정 오차는 따로 봐야 합니다. 공차구간은 표본 수와 신뢰수준을 직접 반영해 "이만큼의 데이터로 이 비율이 규격 안이라고 말할 수 있는가"를 답합니다. 두 지표를 함께 보려면 Cp/Cpk 공정능력 계산기를 이어서 쓰세요.
이 도구의 한계는?
표본이 무작위로 뽑혔고 공정이 안정 상태라고 가정합니다. 관리도에서 이상점이 있거나 로트 간 차이가 큰 데이터는 하나의 정규분포로 볼 수 없어 결과가 맞지 않습니다. 양쪽 k 는 Howe 근사식이라 아주 작은 표본에서는 정확값과 소수 셋째 자리 정도 차이가 날 수 있습니다. 공정 밸리데이션 계획서의 판정 기준은 사내 품질 기준과 고객 요구를 따르세요.
품질 데이터를 경쟁력으로
SPC·FMEA·품질비용 관리를 넘어 AI 기반 품질 자동화가 필요하다면, CONTIS가 현장 도입까지 함께합니다.
함께 보면 좋은 아티클
 제조업 SPC 구축 완벽 가이드 — 데이터 수집부터 실시간 관리도까지 5단계 로드맵중소·중견 제조업의 SPC(통계적 공정관리) 구축 5단계 로드맵. KPC 선정, MSA 검증, 공정능력 평가, 관리도 설계, 운영·고도화까지 단계별 산출물·비용·일정·도구를 정리했습니다.
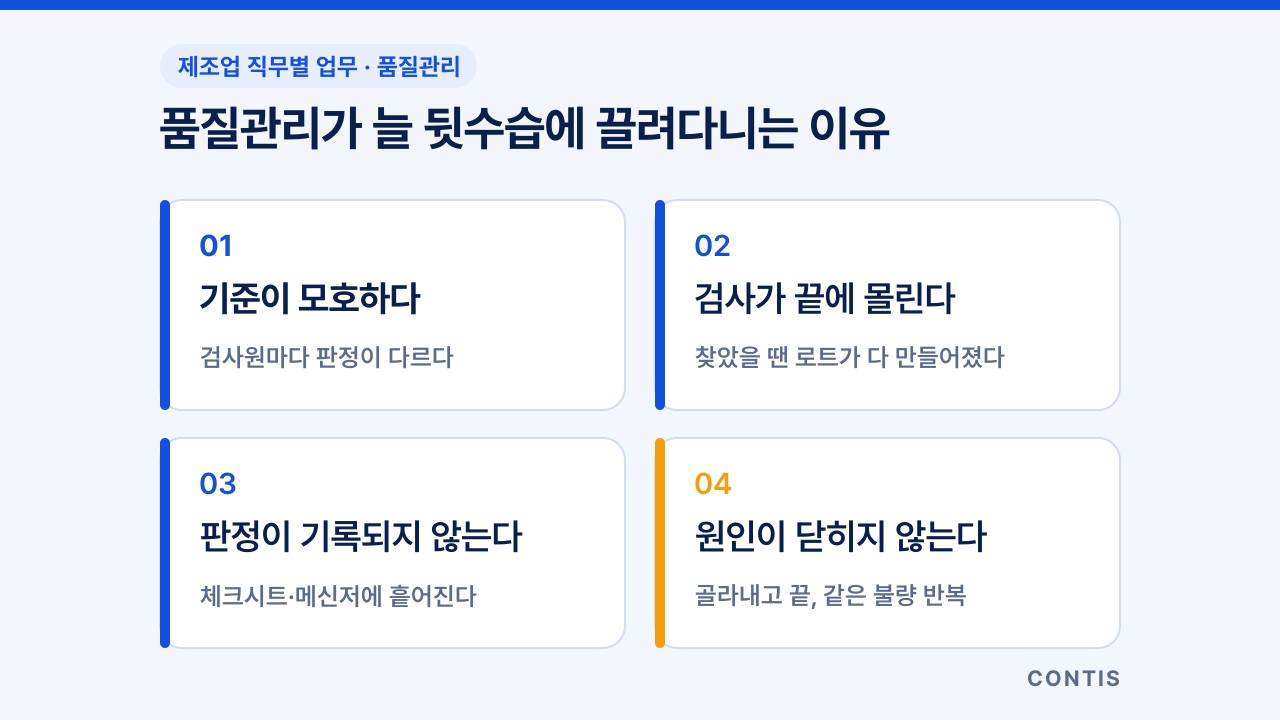 검사는 다 했는데 클레임이 온다 — 제조업 품질관리 직무 실무 5단계와 하루 업무제조업 품질관리 담당이 하루·한 주 동안 하는 일을 검사 기준 정하기부터 수입·공정·출하 검사, 부적합·클레임 대응까지 5단계로 정리하고, 쓰는 문서와 시스템, 성과 지표, ISO 9001·IATF 16949에서 꼭 알아야 할 요구사항, 자주 터지는 문제와 디지털·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
 제조업 MES 구축 완벽 가이드 — 종이 일보·엑셀에서 실시간 공장까지 5단계 로드맵중소·중견 제조업의 MES(Manufacturing Execution System) 구축 5단계 로드맵. 성숙도 진단, 데이터 표준화, 솔루션 선정, 파일럿·롤아웃, 운영·고도화까지 산출물·비용·일정·도구를 정리했습니다.
실무 도구·자료 업데이트 받기
새 계산기·체크리스트와 스마트팩토리·제조혁신 실무 자료를 이메일로 보내드립니다. 언제든 수신거부할 수 있습니다.