위치도(True Position) 계산기
구멍·핀의 이론 좌표와 측정 좌표, 측정 지름을 넣으면 형체별 위치도 값과 최대실체 공차방식(Ⓜ) 보너스 공차, 허용 위치도 대비 사용률을 계산하고 편차 도표로 치우침 방향을 보여 줍니다. 결과는 기준 충족·기준 미달로 정리해 인쇄용 보고서와 CSV 로 받을 수 있습니다. 측정기 자체의 정밀도는 측정기 정밀도 비(TUR) 계산기로 확인하세요.
계산 근거
위치도 = 2 × √(ΔX² + ΔY²), Δ = 측정 좌표 − 이론 좌표. 공차역은 이론적으로 정확한 위치를 중심으로 한 지름 t 의 원입니다. 최대실체 공차방식(Ⓜ)은 실제 지름이 최대실체 사이즈(구멍은 최소 지름, 축은 최대 지름)에서 벗어난 만큼을 위치도 공차에 더합니다(치수 공차 안일 때만). 데이텀 이동은 계산하지 않습니다.
이 도구가 업무에 도움이 됐나요?
의견 감사합니다.
자주 묻는 질문 (FAQ)
위치도(True Position) 값은 어떻게 계산하나요?
이론적으로 정확한 위치(도면의 사각 테두리 치수)에서 실제 중심까지의 거리 r 을 구해 2배 합니다.
위치도 = 2 × √(ΔX² + ΔY²). 위치도 공차역이 지름 t 인 원이므로, 중심이 원 안에 있으려면 r 이 t/2 이하, 곧 2r 이 t 이하여야 합니다. 예를 들어 ΔX 0.03, ΔY 0.04 이면 위치도는 ⌀0.10 입니다.좌표 공차(±)와 위치도는 무엇이 다른가요?
±0.1 좌표 공차는 0.2 × 0.2 정사각형 공차역이고, 위치도 ⌀0.2 는 지름 0.2 원 공차역입니다. 같은 숫자라도 원은 대각선 방향 허용량이 적고 사각형은 대각선으로 √2 배까지 허용합니다. 반대로 정사각형에 외접하는 원(⌀0.283)을 쓰면 같은 부품이 약 57% 더 넓은 공차역을 얻습니다. 도면이 어느 방식인지 먼저 확인하세요.
최대실체 공차방식(Ⓜ)의 보너스 공차는 무엇인가요?
구멍은 가장 작을 때, 축은 가장 클 때가 최대실체 상태입니다. 위치도 공차 뒤에 Ⓜ 기호가 있으면 실제 지름이 최대실체 사이즈에서 멀어진 만큼을 위치도 공차에 더합니다. 예: ⌀10 +0.2/0 구멍에 위치도 ⌀0.2 Ⓜ 이면, 실측 ⌀10.12 구멍의 허용 위치도는 ⌀0.2 + 0.12 = ⌀0.32 입니다. 구멍이 커질수록 맞춤 핀이 들어갈 여유가 늘기 때문입니다.
보너스 공차는 언제 붙지 않나요?
Ⓜ 기호가 없으면(형체 치수 무관, RFS) 보너스가 없습니다. 또 실제 지름이 치수 공차를 벗어난 형체는 치수부터 기준 미달이므로 이 도구는 보너스를 붙이지 않습니다. 측정 지름을 비워 둔 형체도 도면 공차만으로 비교합니다.
데이텀 이동(데이텀 보너스)도 계산되나요?
아닙니다. 데이텀 형체에도 Ⓜ 가 붙어 있으면 데이텀이 움직일 수 있는 만큼 형체 패턴 전체를 옮겨 볼 수 있는데, 이 계산은 패턴 맞춤(best fit)이 필요해 넣지 않았습니다. 데이텀 Ⓜ 가 있는 도면은 CMM 소프트웨어의 패턴 평가 결과를 함께 보세요.
좌표는 어떤 기준으로 넣어야 하나요?
도면의 데이텀 순서(1차·2차·3차)로 정렬한 좌표계에서 잰 값을 넣으세요. 기계 원점이나 다른 순서로 정렬한 좌표를 넣으면 위치도 값이 달라집니다. CMM 보고서의 X·Y 실측값과 공칭값을 엑셀에서 복사해 붙여 넣을 수 있습니다.
모든 구멍이 같은 방향으로 치우치면 무엇을 봐야 하나요?
편차 도표에서 점들이 한쪽으로 몰려 있으면 개별 가공보다 원점 설정, 지그·고정구 위치, 데이텀 정렬이 원인일 가능성이 큽니다. 도구는 평균 편차만으로 생기는 위치도를 따로 계산해, 평균 이동이 크면 원점·데이텀 확인을, 흩어짐이 크면 공구 처짐·열변위 확인을 권합니다.
품질 데이터를 경쟁력으로
SPC·FMEA·품질비용 관리를 넘어 AI 기반 품질 자동화가 필요하다면, CONTIS가 현장 도입까지 함께합니다.
함께 보면 좋은 아티클
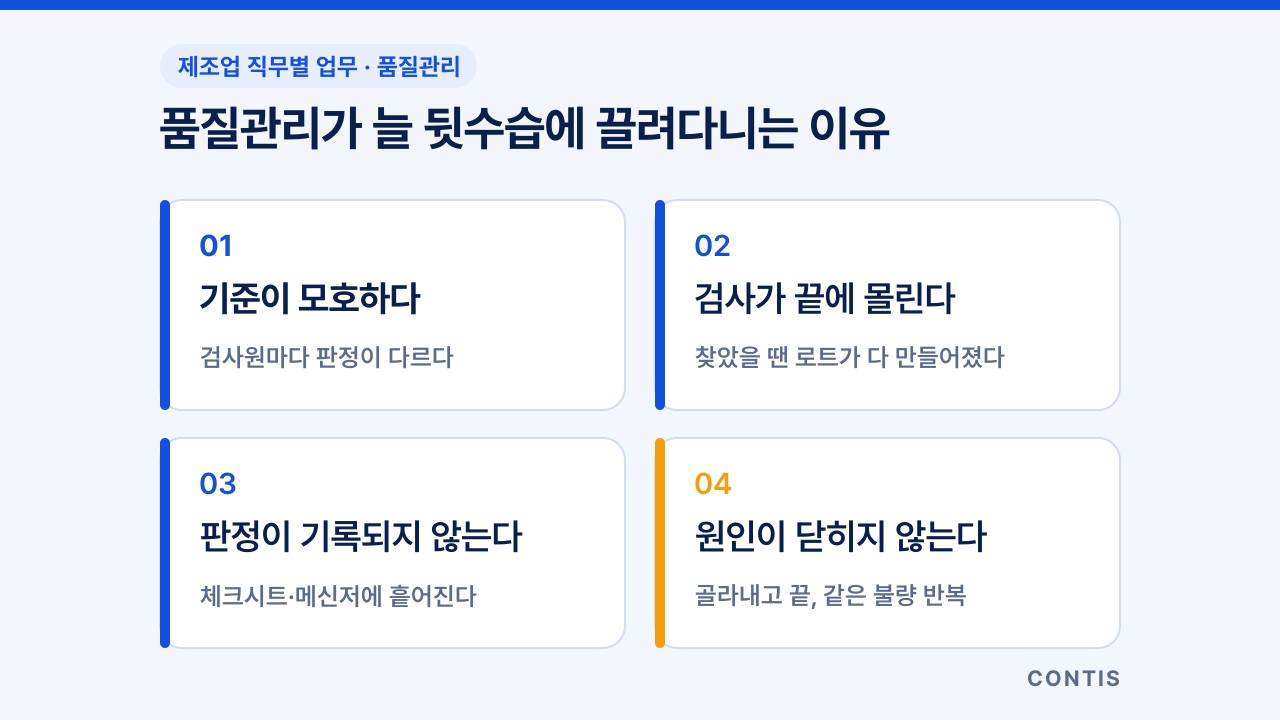 검사는 다 했는데 클레임이 온다 — 제조업 품질관리 직무 실무 5단계와 하루 업무제조업 품질관리 담당이 하루·한 주 동안 하는 일을 검사 기준 정하기부터 수입·공정·출하 검사, 부적합·클레임 대응까지 5단계로 정리하고, 쓰는 문서와 시스템, 성과 지표, ISO 9001·IATF 16949에서 꼭 알아야 할 요구사항, 자주 터지는 문제와 디지털·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
 제조업 SPC 구축 완벽 가이드 — 데이터 수집부터 실시간 관리도까지 5단계 로드맵중소·중견 제조업의 SPC(통계적 공정관리) 구축 5단계 로드맵. KPC 선정, MSA 검증, 공정능력 평가, 관리도 설계, 운영·고도화까지 단계별 산출물·비용·일정·도구를 정리했습니다.
 야간조 한 명이 빠지면 라인이 통째로 멈춘다 — 제조업 인사·노무관리 직무 실무 5단계와 하루 업무제조업 인사·노무관리 담당이 하루·한 주 동안 하는 일을 채용·근로계약부터 교대관리·급여·퇴직까지 5단계로 정리하고, 교대 패턴 구분과 성과 지표, 주52시간·최저임금·외국인 고용허가제처럼 꼭 알아야 할 규정, 자주 터지는 문제와 다능공화·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
실무 도구·자료 업데이트 받기
새 계산기·체크리스트와 스마트팩토리·제조혁신 실무 자료를 이메일로 보내드립니다. 언제든 수신거부할 수 있습니다.