관리계획서 작성기 (Control Plan Builder)
공정·특성·특별특성·규격·측정 방법·샘플·주기·관리 방법·대응 계획을 한 행씩 넣으면 관리계획서 표와 인쇄용 보고서로 정리합니다. 빈 필수 칸, 뒤바뀐 규격, 사내 목표보다 낮은 Cpk, 기준을 넘는 %GRR, 검증 값이 없는 특별특성을 바로 표시하고 하루 측정 공수도 계산합니다. 회사 보관용 원본은 관리계획서 양식, 공정 순서는 공정도 양식, 고장 위험은 PFMEA 계산기와 함께 쓰세요.
계산 근거
칸 구성은 AIAG Control Plan 1판(CP-1)의 관리계획서 항목과 사이트 관리계획서 양식의 열 순서를 따릅니다. 특별특성 기호는 고객 요구대로 사용자가 적습니다. 완성도 = 채운 필수 칸(공정번호·공정명·특성·규격·측정 방법·샘플 크기·주기·관리 방법·대응 계획) ÷ 전체. Cpk 목표·%GRR 구간은 사용자 입력(예시 1.33, 10%, 30%). 예상 규격 밖(가까운 쪽) = Φ(−3·Cpk)×10⁶ ppm(정규분포 가정). 하루 측정 공수 = Σ 주기별 하루 측정 횟수 × 1회 측정 시간. 고객 승인 여부는 판단하지 않습니다. 규격 원문이 아닌 실무 참고용 도구입니다. 인증·심사 판단은 인증기관과 규격 원문을 확인하세요.
이 도구가 업무에 도움이 됐나요?
의견 감사합니다.
자주 묻는 질문 (FAQ)
관리계획서 작성기는 무엇을 해 주나요?
공정별로 관리할 특성(제품 특성·공정 특성), 특별특성 표시, 규격, 측정 방법, 샘플 크기, 주기, 관리 방법, 대응 계획을 한 행씩 넣으면 관리계획서 표로 정리하고 인쇄용 보고서(PDF 저장)와 CSV를 만듭니다. 입력하는 동안 빈 필수 칸, 하한·상한이 뒤바뀐 규격, 사내 목표보다 낮은 Cpk, 기준을 넘는 %GRR, 검증 값이 없는 특별특성을 행마다 표시하고, 주기대로 측정하면 하루 몇 시간이 드는지도 계산합니다.
엑셀 관리계획서 양식과는 어떻게 다른가요?
관리계획서 양식(엑셀)은 회사 문서로 보관·개정하는 원본이고, 이 도구는 그 내용을 빠르게 정리하고 점검하는 쪽입니다. 양식의 표(공정번호 ~ Cpk 열)를 복사해 붙여넣으면 그대로 불러오고, 점검 결과를 보고 고친 뒤 CSV로 받아 양식에 다시 붙일 수 있습니다. 열 순서를 양식과 같게 맞춰 두었습니다.
특별특성(CC·SC) 기호는 왜 직접 적나요?
특별특성 기호와 뜻은 고객마다 다릅니다. 어떤 고객은 CC·SC, 어떤 고객은 자체 도형 기호를 씁니다. 그래서 이 도구는 기호를 정해 주지 않고, 고객 도면·고객 요구 문서에 있는 기호를 그대로 적게 합니다. 입력 칸에 CC·SC 추천이 뜨지만 다른 글자도 적을 수 있습니다. 어떤 특성을 특별특성으로 정할지는 PFMEA 심각도와 고객 요구로 정하며, PFMEA RPN·AP 계산기와 함께 보세요.
Cpk 목표와 %GRR 기준값은 어디서 나온 값인가요?
기본값 Cpk 1.33, %GRR 10%·30%는 계산 방법을 보여 주려는 예시값입니다. 실제 목표는 고객 요구 문서와 회사 품질 기준을 따라야 하므로 입력 칸에서 바꾸세요. 양산 전 단계에 더 높은 목표를 쓰는 고객도 있습니다. Cpk는 공정 능력(Cpk) 계산기, %GRR은 Gage R&R 계산기로 구해 넣습니다.
상태는 어떤 순서로 정하나요?
한 행에 문제가 여러 개면 가장 먼저 고칠 것 하나를 보여 줍니다. 순서는 규격 오류(하한 ≥ 상한) → 필수 칸 빈칸 → Cpk 기준 미달 → %GRR 기준 초과 → 특별특성 계량형인데 Cpk·%GRR 없음 → %GRR 조건부 구간 → 기준 충족입니다. 육안·실수 방지 지그처럼 수치가 없는 관리는 "수치 검증 없음"으로 표시하고 문제로 세지 않습니다. 상태 칸에 마우스를 올리면 이유가 보입니다.
하루 측정 공수는 어떻게 계산하나요?
주기 단위마다 하루 측정 횟수를 구합니다. 전수 = 하루 생산량, N시간마다 = 가동 시간 ÷ N × 샘플 크기, 교대·로트·셋업당 N회 = 하루 교대·로트·셋업 수 × N × 샘플 크기입니다. 여기에 1회 측정 시간(분)을 곱해 더하고, 1인 근무 시간으로 나눠 몇 명분인지 냅니다. 설비가 자동으로 재는 항목은 측정 시간을 0으로 두면 됩니다. 측정 공수가 크면 자동 측정·실수 방지 장치로 바꿀 항목을 고르는 데 씁니다.
대응 계획은 어떻게 쓰면 좋나요?
이 도구의 한계는?
관리계획서 내용을 정리하고 빈칸·수치를 점검하는 도구이며, 고객 승인(PPAP)이나 인증 심사 통과 여부를 판단하지 않습니다. 공정 흐름도·PFMEA와 공정번호·특성이 서로 맞는지는 사람이 대조해야 합니다. 예상 규격 밖 비율은 정규분포와 안정 공정을 가정한 값입니다. 샘플링 검사의 샘플 수는 AQL 샘플링 계산기로 정하고 공식 표와 대조하세요. 고객 제출 형식은 고객 품질 담당과 확인하세요.
품질 데이터를 경쟁력으로
SPC·FMEA·품질비용 관리를 넘어 AI 기반 품질 자동화가 필요하다면, CONTIS가 현장 도입까지 함께합니다.
함께 보면 좋은 아티클
 PPAP가 한 번에 안 되는 이유 — APQP·PPAP·FAI 실무 5단계와 양산 안착신제품 PPAP·FAI가 반려되는 이유와, APQP 계획부터 공정 설계·양산 검증·제출·피드백까지 5단계, 현장에서 자주 터지는 문서만 APQP·CSR 누락 문제와 수기에서 디지털 APQP까지 로드맵을 중소·중견 자동차·항공 부품 실무자 관점으로 정리했습니다.
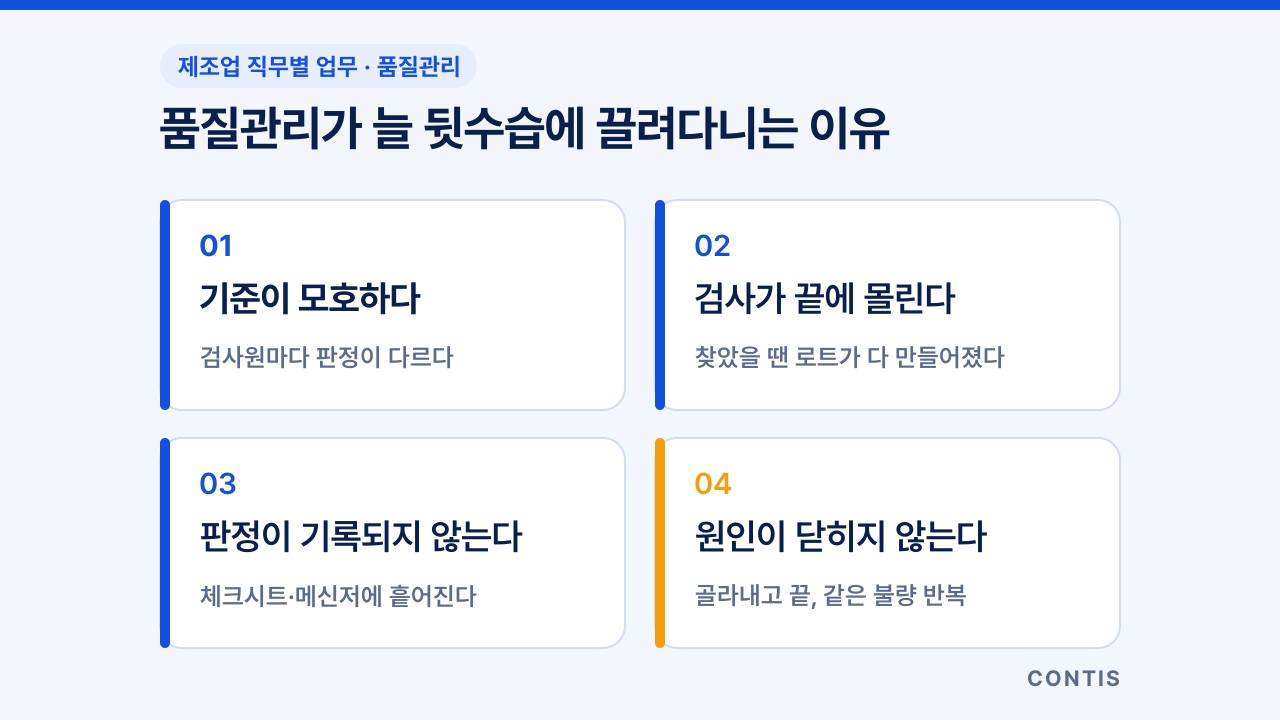 검사는 다 했는데 클레임이 온다 — 제조업 품질관리 직무 실무 5단계와 하루 업무제조업 품질관리 담당이 하루·한 주 동안 하는 일을 검사 기준 정하기부터 수입·공정·출하 검사, 부적합·클레임 대응까지 5단계로 정리하고, 쓰는 문서와 시스템, 성과 지표, ISO 9001·IATF 16949에서 꼭 알아야 할 요구사항, 자주 터지는 문제와 디지털·AI 개선 로드맵을 중소·중견 제조 실무자 관점으로 정리했습니다.
 제조업 SPC 구축 완벽 가이드 — 데이터 수집부터 실시간 관리도까지 5단계 로드맵중소·중견 제조업의 SPC(통계적 공정관리) 구축 5단계 로드맵. KPC 선정, MSA 검증, 공정능력 평가, 관리도 설계, 운영·고도화까지 단계별 산출물·비용·일정·도구를 정리했습니다.
실무 도구·자료 업데이트 받기
새 계산기·체크리스트와 스마트팩토리·제조혁신 실무 자료를 이메일로 보내드립니다. 언제든 수신거부할 수 있습니다.