아침에 출근하면 고객사의 “납품 로트 치수 불량 통보” 메일, 생산팀의 “어제 야간 초품 판정 보류 건”, 구매팀의 “협력사 입고 부품 재검사 요청”이 한꺼번에 와 있다. 품질관리 담당은 오전에는 불량품을 격리하고 원인을 묻느라, 오후에는 성적서와 보고서를 쓰느라 하루가 끝난다. 그런데 이게 ‘검사원이 부족해서’가 아니라, 기준·검사 시점·판정 기록·재발 방지가 따로 놀아서인 경우가 대부분입니다. 제조업 직무별 업무 시리즈의 두 번째 회로, 오늘은 품질관리 직무가 무엇을 하고 어떤 문서와 시스템을 쓰며 무엇으로 평가받는지 실무 순서로 정리합니다.
1. 품질관리가 늘 뒷수습에 끌려다니는 이유
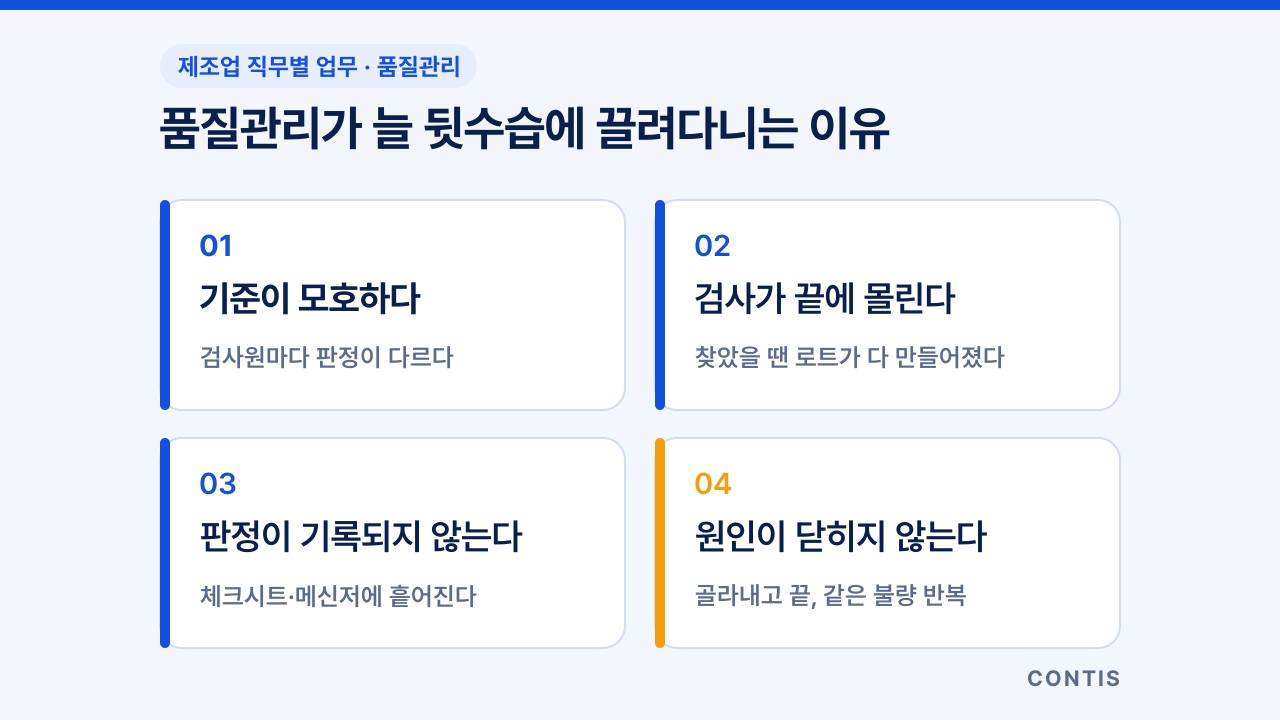
품질관리 담당이 매일 ‘불 끄기’를 하게 되는 원인은 대개 이 넷으로 수렴합니다.
- 기준이 모호하다 — 도면 공차는 있는데 외관 한도, 측정 방법, 시료 수가 정해져 있지 않다. 그래서 같은 제품을 검사원마다 다르게 판정한다.
- 검사가 끝에 몰린다 — 공정 중에는 확인하지 않고 출하 직전에만 본다. 불량을 찾았을 때는 이미 로트 전체가 만들어진 뒤다.
- 판정이 기록되지 않는다 — 측정값은 종이 체크시트에, 판정은 검사원 머릿속에, 특채(조건부 합격)는 메신저에 남는다. 고객이 물으면 근거를 다시 찾느라 하루가 간다.
- 원인이 닫히지 않는다 — 불량품을 골라내고 재작업하면 일이 끝났다고 본다. 원인을 찾고 대책이 효과가 있었는지 확인하는 단계가 빠지니 같은 불량이 다시 나온다.
즉 품질관리는 ‘잘 골라내는 기술’만의 문제가 아니라 기준·검사 시점·기록·재발 방지의 문제입니다.
2. 품질관리가 보는 숫자 — 검사 구분과 성과 지표
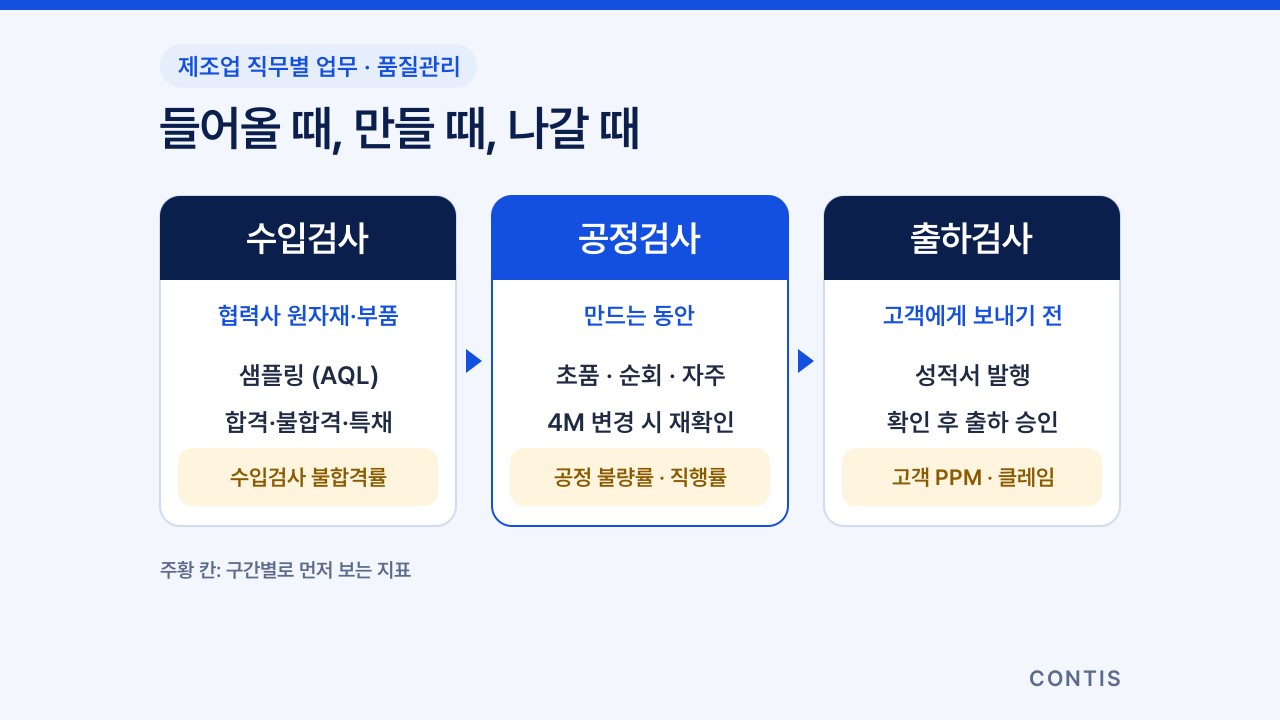
품질관리의 검사는 물건이 흐르는 순서대로 세 구간으로 나뉩니다. 구간마다 목적이 다르니 기준과 방법도 다르게 잡아야 합니다.
- 수입검사 — 협력사에서 들어온 원자재·부품이 규격에 맞는지 확인한다. 전수 검사가 어려우면 샘플링 검사를 쓰는데, 국내에서는 KS Q ISO 2859-1(계수형 샘플링검사 절차 — 제1부: 로트별 합격품질한계(AQL) 지표형 샘플링검사 방식)이 기본 기준으로 많이 쓰인다. 협력사 품질 이력이 좋으면 검사를 수월하게, 나빠지면 까다롭게 조정하는 방식이다.
- 공정검사 — 만드는 동안 품질을 지킨다. 작업 시작·금형 교체 후 첫 제품을 확인하는 초품 검사, 작업자가 직접 하는 자주 검사, 품질 담당이 정해진 주기로 라인을 도는 순회 검사가 여기에 속한다. 사람·설비·재료·방법(4M)이 바뀌면 다시 초품부터 확인한다.
- 출하검사 — 고객에게 보내기 전 마지막 확인이다. 검사 결과로 성적서를 만들고, 정해진 확인이 끝나야 출하를 승인한다.
그리고 품질관리는 보통 이런 지표로 평가받습니다. 이름과 계산식은 회사마다 다릅니다.
- 고객 불량률(PPM) — 고객에게 납품한 수량 중 불량 수를 백만 개당으로 환산한 값. 품질팀 성적표로 가장 먼저 보는 숫자다.
- 고객 클레임 건수 — 수량보다 건수로 본다. 같은 원인으로 다시 들어온 ‘재발 클레임’은 따로 센다.
- 공정 불량률·직행률 — 재작업 없이 한 번에 합격한 비율(FPY). 출하검사만 보면 가려지는 공정 안의 손실이 보인다.
- 수입검사 불합격률 — 협력사별로 나눠 보면 어느 협력사를 먼저 관리해야 할지 보인다.
- 시정조치 마감 준수율 — 부적합·클레임 대책을 기한 안에 닫은 비율. 같은 불량이 반복되는지 보여 준다.
- 품질비용 — 예방·평가·실패(내부·외부) 비용. 실패 비용이 클수록 검사를 늘리기보다 예방에 쓰는 편이 싸다.
고객 불량률 하나만 보면 출하검사만 두꺼워지고 공정 안의 손실은 그대로 남습니다. 지표는 검사 구간과 함께, 묶어서 봐야 합니다. 공정 데이터를 관리도와 공정능력으로 보는 방법은 SPC 구축 가이드에서 다뤘습니다.
3. 품질관리 실무 5단계 — 기준에서 재발 방지까지
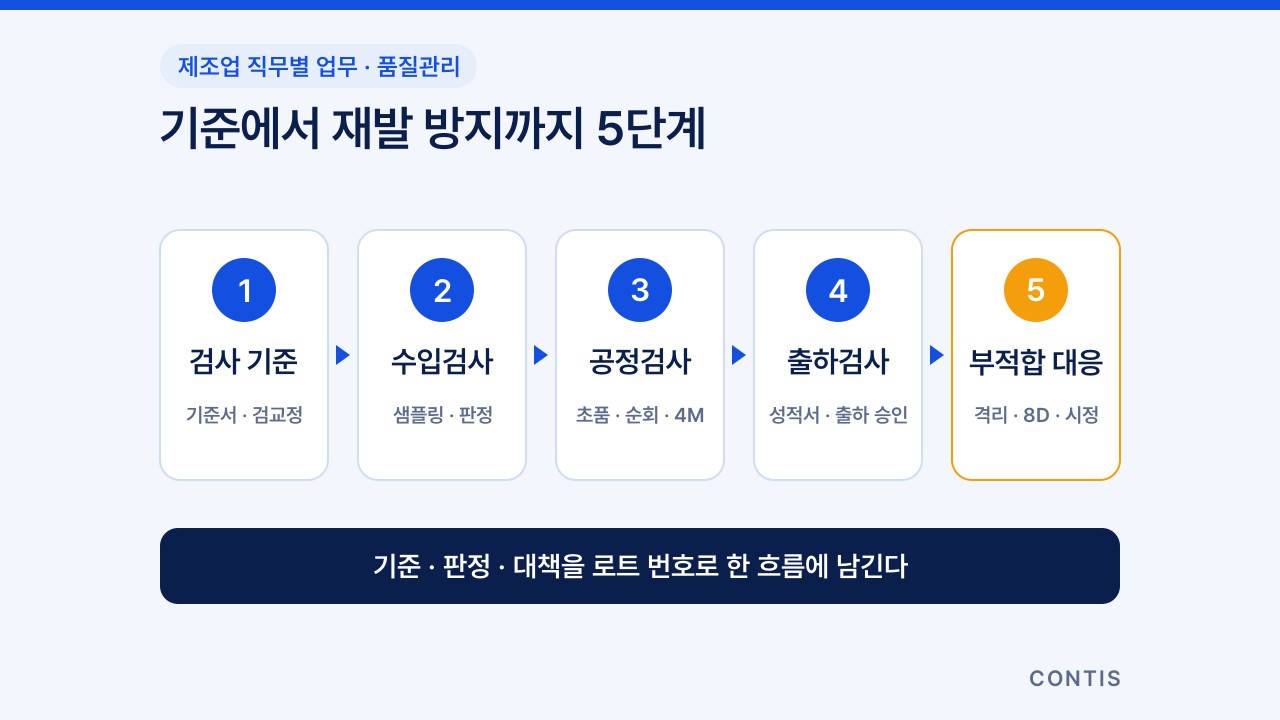
품질관리 담당의 하루는 이 5단계가 제품마다 다른 속도로 겹쳐 돌아가는 일입니다. 순서를 건너뛰면 반드시 특정 칸에서 터집니다.
- 검사 기준 정하기 — 도면·고객 요구사항을 검사기준서로 옮긴다. 검사 항목, 규격, 측정 도구, 시료 수, 주기, 판정 방법, 불합격 시 조치를 한 장에 둔다. 신제품이라면 이 기준이 관리계획서에서 나오는데, 양산 승인 단계는 APQP·PPAP·FAI 실무 5단계에서 다뤘다. 측정 도구는 검교정 주기와 이력을 관리대장으로 함께 관리한다.
- 수입검사 — 입고 로트를 샘플링 기준대로 검사하고 합격·불합격·특채를 판정한다. 불합격 로트는 표시해 따로 두고 구매팀과 협력사에 알린다. 반복되면 협력사에 시정조치를 요구하고, 필요하면 현장 감사로 이어진다. 감사 절차는 협력사 감사 실무를 참고하면 된다.
- 공정검사 — 초품 검사로 작업 시작을 승인하고, 순회 검사와 자주 검사 결과를 확인한다. 측정값이 규격 안이어도 한쪽으로 쏠리기 시작하면 생산팀에 먼저 알린다. 4M 변경이 생기면 변경 내용과 초품 결과를 기록에 남긴다.
- 출하검사·출하 승인 — 출하 로트를 검사하고 성적서를 만든다. ISO 9001은 계획한 확인이 끝나기 전에는 제품을 내보내지 않도록 요구한다. 예외로 내보내려면 정해진 권한자의 승인과, 해당되는 경우 고객의 승인이 있어야 한다.
- 부적합·클레임 대응 — 부적합품이 나오면 먼저 표시하고 격리해 섞이거나 출하되지 않게 막는다. ISO 9001은 부적합품을 수정, 격리·반품·공급 중단, 고객 통보, 특채 승인 중 하나 이상으로 처리하고, 무엇이 문제였고 어떻게 처리했으며 누가 결정했는지 기록을 남기도록 요구한다. 고객 클레임은 보통 8D 보고서 형식으로 봉쇄 조치, 근본 원인, 영구 대책, 효과 확인까지 정리해 회신한다. 자동차 부품이라면 IATF 16949가 문서화된 문제 해결 프로세스를 요구하며, 대책이 나오면 PFMEA와 관리계획서 같은 관련 문서도 고쳐야 한다.
한 주로 펼치면 리듬은 대개 이렇습니다.
- 매일 아침 — 전날 불량 현황과 오늘 출하 예정 로트 확인, 격리 중인 부적합품 처리 상태 점검. 생산·생산관리와 짧게 품질 회의를 한다.
- 매일 낮 — 초품 승인, 순회 검사, 수입검사 판정, 출하 승인. 고객·협력사 문의에 회신한다.
- 매주 — 불량 유형을 파레토로 정리해 가장 큰 항목부터 대책 회의를 열고, 열려 있는 시정조치의 마감을 점검한다.
- 매월·분기 — 고객 PPM·클레임 실적 보고, 협력사 품질 평가, 측정 도구 검교정 일정 확인, 내부 심사 준비.
쓰는 문서는 검사기준서, 수입·공정·출하 검사 성적서, 부적합 보고서, 특채 요청서, 고객 클레임 보고서, 8D 보고서, 시정조치 대장, 측정 도구 관리대장이 기본입니다. 시스템은 QMS가 문서·부적합·시정조치를, MES가 공정 실적과 검사값을, SPC가 측정 데이터의 흐름을 맡습니다. 셋의 역할 차이는 QMS vs MES vs SPC 한 장 정리에 정리해 두었습니다. 문서 이름은 회사마다 달라도, 기준에서 판정·대책까지 한 줄로 이어지는지가 핵심이다. 같은 양식을 현장에서 쓰려면 글 아래 관련 문서양식을 받으면 됩니다.
4. 현장에서 자주 터지는 문제 4가지
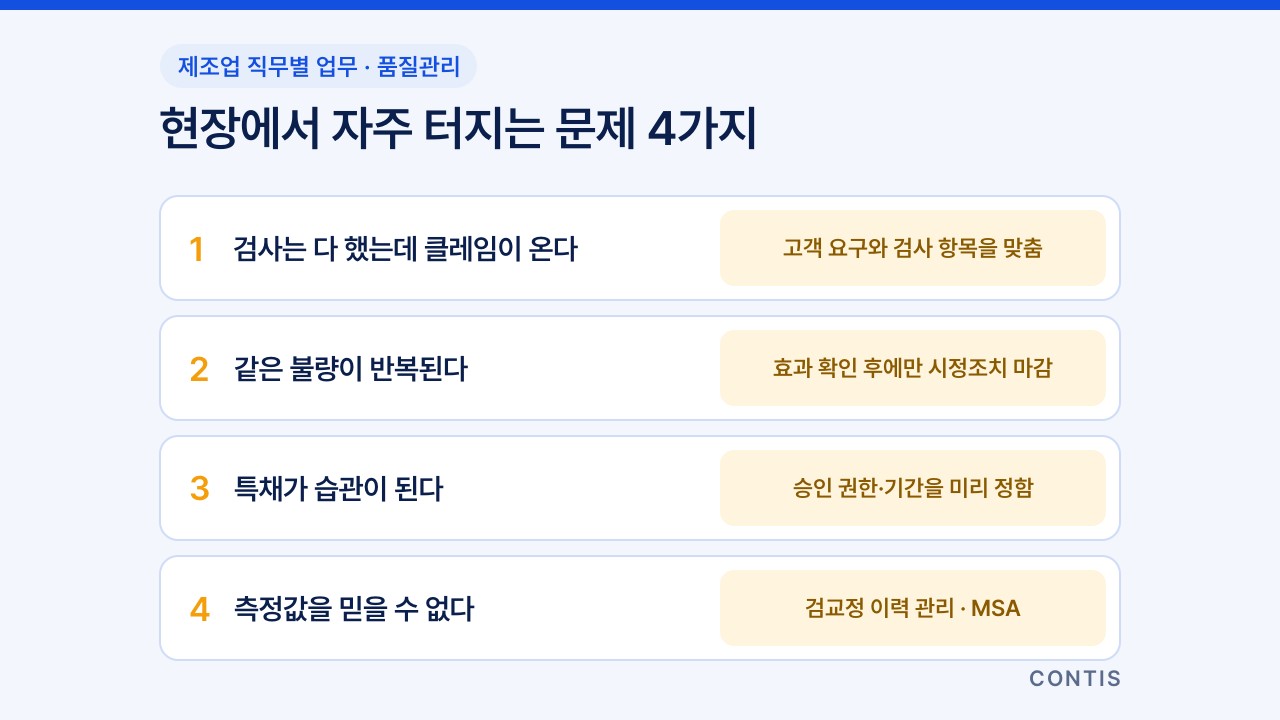
① 검사는 다 했는데 고객 클레임이 온다 출하검사 항목이 고객이 실제로 보는 항목과 다른 경우다. 고객 도면과 요구사항, 지난 클레임 이력을 검사기준서와 한 줄씩 맞춰 보고, 빠진 항목과 한도 견본(외관 기준 샘플)을 고객과 함께 확정한다.
② 같은 불량이 반복된다 골라내고 재작업한 뒤 원인 분석을 닫지 않은 결과다. 대책을 낸 뒤 일정 기간 같은 불량이 다시 나오지 않았는지 확인하는 칸을 시정조치 양식에 두고, 확인이 끝나야 닫는다. 대책이 사람의 주의에만 기대면 실수 방지 장치처럼 공정에서 막는 방법을 먼저 검토한다.
③ 특채가 습관이 된다 납기에 밀려 ‘이번만’이 반복되는 구조다. 특채의 승인 권한자, 고객 통보 기준, 허용 기간을 미리 정하고, 특채 건수를 월별로 따로 보고한다. 특채가 많은 품목은 기준이 공정 능력에 비해 무리한지, 공정이 흔들리는지 둘 중 하나다.
④ 측정값을 믿을 수 없다 검사원마다, 측정 도구마다 값이 다르면 판정 자체가 흔들린다. 측정 도구의 검교정 이력을 관리하고, 주요 측정 항목은 측정시스템 분석(MSA)으로 반복성과 재현성을 확인한다. 방법은 SPC 구축 가이드의 MSA 단계에서 다뤘다.
5. 개선 로드맵 — 종이 성적서에서 QMS·AI까지
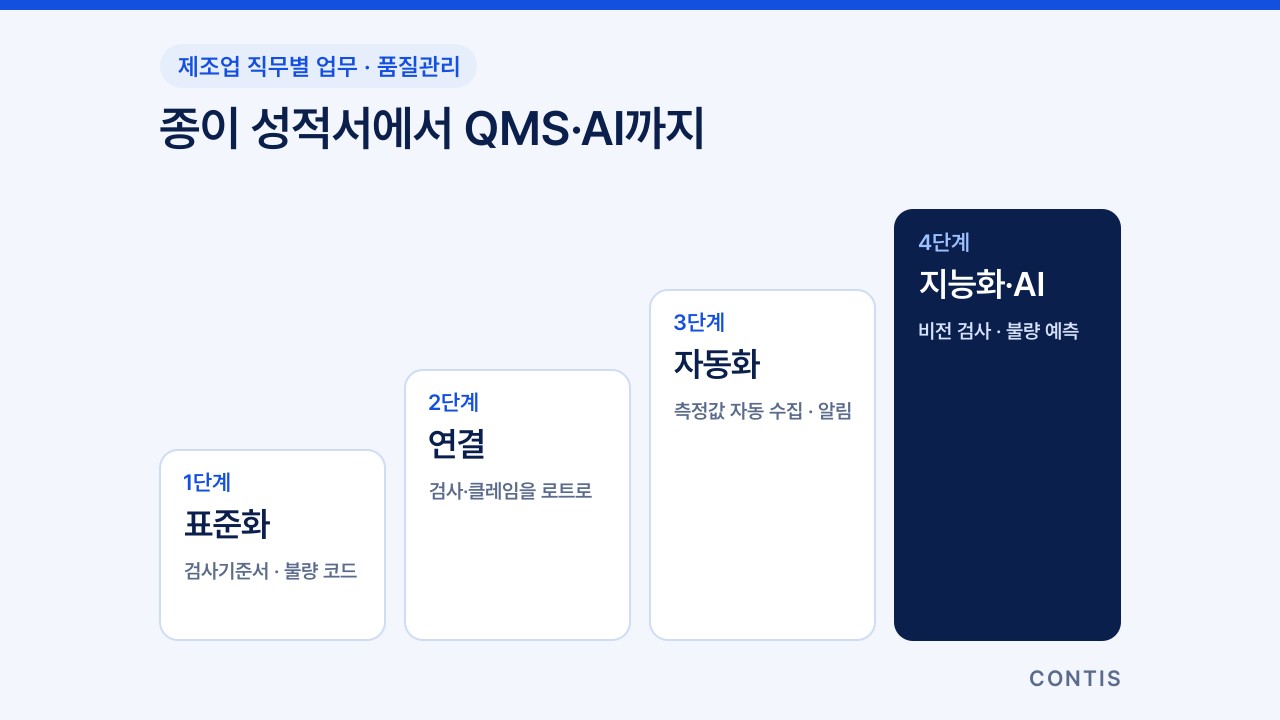
품질 시스템을 한 번에 바꿀 필요는 없습니다. 성숙도에 맞춰 단계적으로 올라가면 됩니다.
- 1단계 (표준화) — 제품별 검사기준서와 불량 유형 코드, 부적합·특채·시정조치 양식을 하나로 고정한다. 판정 기준이 같아야 숫자를 비교할 수 있다.
- 2단계 (연결) — 수입·공정·출하 검사 결과와 부적합·클레임 기록을 로트 번호로 묶어 한 화면에서 본다. 고객이 로트를 물으면 원자재 입고부터 출하까지 바로 따라갈 수 있게 한다.
- 3단계 (자동화) — 측정기·검사 장비 값이 시스템에 바로 들어오고, 규격을 벗어나거나 한쪽으로 쏠리면 알림이 간다. 사람은 손으로 옮겨 적는 대신 예외(이상 경향, 판정 보류, 열린 시정조치)만 본다.
- 4단계 (지능화·AI) — 비전 검사로 외관 검사를 돕고, 공정 조건·설비 데이터와 불량 이력을 묶어 불량이 날 조짐을 미리 알린다. 클레임 보고서와 시정조치 이력에서 비슷한 사례를 찾아 원인 분석 시간을 줄인다.
핵심은 1·2단계(기준이 같고 로트로 이어진 데이터) 없이 3·4단계(자동 판정·AI)로 건너뛰면 반드시 실패한다는 점입니다. 판정 기준이 검사원마다 다른 데이터로 AI를 학습시키면, 그 흔들림까지 그대로 배울 뿐입니다. 시스템 도입 순서는 QMS 구축 5단계 로드맵에 자세히 정리했습니다.
스마트팩토리·AI 시대의 품질관리
품질관리의 기준서도 바뀌고 있습니다. ISO 9001은 2026년 9월 개정판(ISO 9001:2026)이 나왔고, 인증 기업은 약 3년의 전환 기간 안에 옮겨 가게 됩니다. 인증기관들은 핵심 요구사항은 크게 바뀌지 않았고, 품질 문화와 윤리적 행동, 위험과 기회의 구분, 변경 관리가 보강됐다고 설명합니다. 변경 관리가 강조된다는 것은 현장의 4M 변경 기록이 더 중요해진다는 뜻이기도 합니다. 디지털·AI가 품질관리를 바꾸는 지점도 결국 같습니다. 측정값을 옮겨 적고 성적서를 만들고 비슷한 불량을 찾는 반복은 시스템이 맡고, 사람은 무엇을 기준으로 삼고 어디서 공정을 멈출지를 판단합니다. 좋은 품질관리는 검사원의 눈썰미가 아니라, 기준에서 재발 방지까지 한 줄로 이어진 기록에서 출발합니다.
CONTIS는 검사 기준과 불량 코드 정리부터 품질 프로세스 표준화, QMS·MES·SPC 연동, 스마트팩토리 품질 데이터 가시화까지 클레임을 줄이고 재발을 막는 여정을 함께합니다. 품질 프로세스·고객 클레임 대응·스마트팩토리 진단이 필요하시면 문의해 주세요.